¿Por qué el análisis de tamaño de partícula es clave en la industria farmacéutica?
El análisis de tamaño de partícula es uno de los parámetros más importantes para garantizar la calidad, seguridad y eficacia de los medicamentos en la industria farmacéutica. Su control impacta directamente en la biodisponibilidad, estabilidad, uniformidad de dosis y rendimiento de los procesos productivos. Por eso, cada micra cuenta en la formulación, desarrollo y control de calidad de productos sólidos orales, suspensiones, inhaladores, cremas y APIs micronizados.
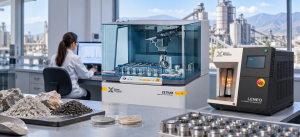
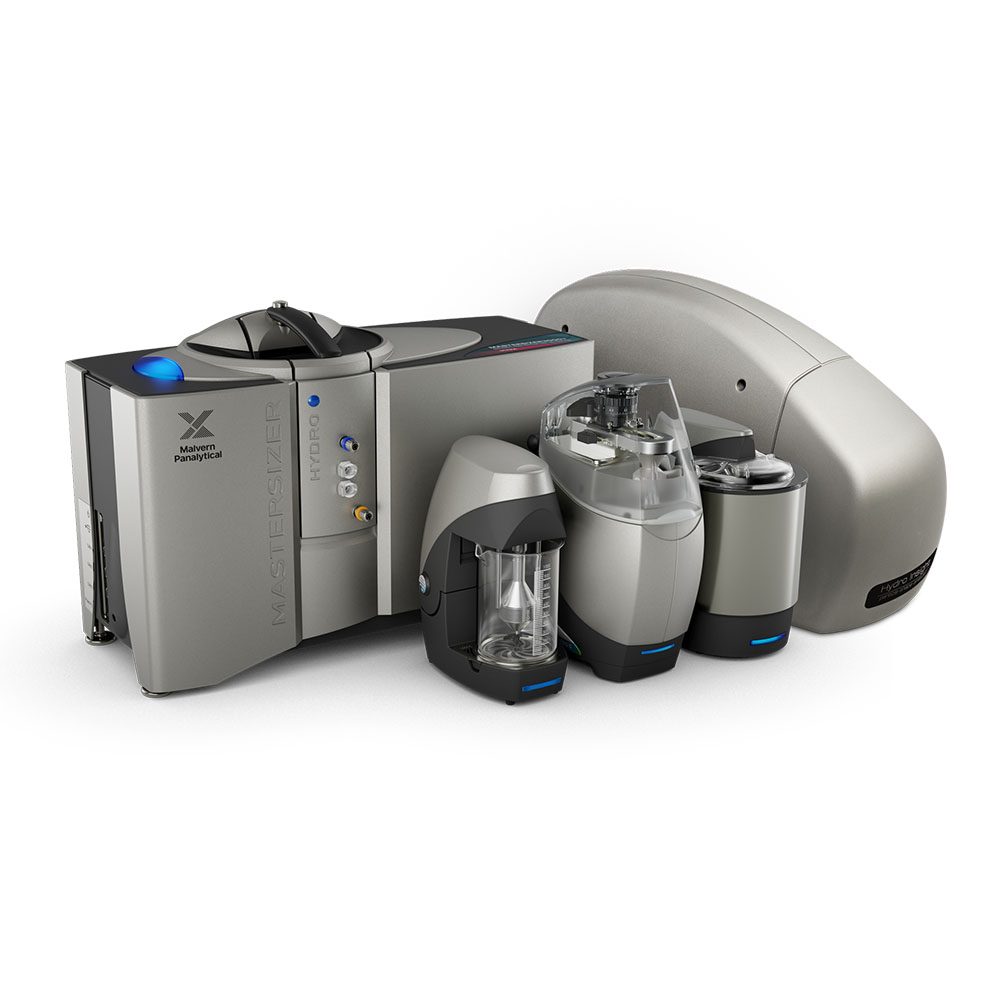
La incorporación de tecnologías avanzadas como la difracción láser, utilizada en equipos como el Mastersizer 3000+ de Malvern Panalytical, permite obtener resultados confiables en cuestión de minutos, respaldando decisiones técnicas y normativas en investigación y producción.
5 razones por las que el análisis de tamaño de partícula es esencial en la industria farmacéutica
1. Mejora la biodisponibilidad y la velocidad de disolución
El tamaño de partícula influye directamente en la superficie de contacto del material con los fluidos del organismo. Cuanto más pequeña es la partícula, mayor es el área superficial disponible para disolución, lo que acelera la absorción del principio activo y mejora la eficacia terapéutica.
Este control es crítico en APIs micronizados y formulaciones orales de liberación rápida.
2. Garantiza uniformidad de dosis y fluidez de polvos
Una distribución de partículas consistente evita segregación y asegura una mezcla homogénea, especialmente en procesos de compresión para comprimidos y cápsulas.
Un correcto tamaño de partícula permite mejorar la compresibilidad, evitar atascos de maquinaria y asegurar que cada unidad contenga la cantidad correcta de principio activo, reduciendo riesgos regulatorios.
3. Aumenta la estabilidad física y química de formulaciones
En suspensiones, emulsiones, jarabes, cremas y pomadas, un control adecuado del tamaño de partícula previene sedimentación prematura, cristalización y variaciones de textura.
Esto mejora la vida útil del producto y la experiencia del paciente, especialmente en formulaciones pediátricas y dermatológicas.
4. Optimiza procesos productivos y reduce rechazos
Un tamaño de partícula correctamente controlado permite reducir pérdidas, evitar reprocesos y minimizar variabilidad entre lotes.
Los laboratorios utilizan esta medición para:
Escalar producción con mayor predictibilidad
Desarrollar parámetros robustos para control de calidad
Agilizar transferencias tecnológicas
Cumplir estándares FDA, EMA e ICH
Resultados más rápidos y reproducibles mejoran la productividad y reducen costos operativos.
5. Es esencial para tecnologías avanzadas como inhaladores
Los productos inhalados necesitan partículas con diámetro específico para alcanzar las vías respiratorias profundas. Diferencias de apenas micras pueden determinar si el fármaco llega correctamente al pulmón o queda retenido en la garganta.
Un análisis preciso permite garantizar eficacia clínica y reproducibilidad de la terapia respiratoria.
¿Qué papel cumple la difracción láser en el laboratorio farmacéutico?
La difracción láser, presente en el Mastersizer 3000+ de Malvern Panalytical, es una técnica ampliamente usada para análisis de tamaño de partícula debido a su rapidez, precisión y amplio rango de medición. Permite trabajar en vía seca y húmeda, cubriendo múltiples matrices y necesidades productivas.
Principales ventajas tecnológicas:
Resultados en minutos con alta repetibilidad
Configuración flexible para múltiples aplicaciones
Curvas de distribución claras y fáciles de interpretar
Amplio rango de medición (submicrón a milímetros)
Trazabilidad de datos compatible con normativas regulatorias
Reducción crítica del tiempo de análisis y costos de operación
Conclusión
Controlar el tamaño de partícula es esencial para asegurar calidad, eficacia y seguridad en el desarrollo y producción de medicamentos. Implementar tecnologías avanzadas como el Mastersizer 3000+, basadas en difracción láser, permite tomar decisiones precisas y rápidas en todas las etapas del proceso farmacéutico, desde I+D hasta control de calidad y liberación de lotes.
Lea también: cómo medir el tamaño de partícula en harinas.
Preguntas frecuentes
¿Por qué es importante el tamaño de partícula en la industria farmacéutica?
Influye directamente en la biodisponibilidad, la estabilidad, la uniformidad de dosis y el rendimiento de los procesos productivos.
¿Cómo afecta el tamaño de partícula a la disolución de un medicamento?
Cuanto más pequeña es la partícula, mayor es el área superficial disponible para la disolución, lo que acelera la absorción del principio activo.
¿Qué técnica se usa para medir el tamaño de partícula?
La difracción láser, presente en equipos como el Mastersizer 3000+ de Malvern Panalytical. Permite trabajar en vía seca y húmeda y obtener resultados en minutos.
¿Qué rango de tamaños mide el Mastersizer 3000+ Ultra?
De 0,01 µm (10 nm) a 3500 µm (3,5 mm), según su ficha técnica.
Contáctenos para más información
En INBOX Technology LATAM representamos a Malvern Panalytical y acompañamos la elección del analizador de tamaño de partícula adecuado para su formulación, con servicio técnico propio. Solicite una cotización o escríbanos a inbound@inboxsa.com.